




Send info for customized solution
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

 Ürün kategorileri
Yerçekimi ayırma atölyelerinde madencilik sarsma masası, tungsten, kalay, altın, tantal, niyobyum ve demir cevheri için kaba işlemeden temizlemeye kadar yüksek hassasiyetli ayırma görevlerini üstlenir. Tesisin birden fazla teknik incelemesi aynı sonuca işaret ediyor: Sarsma tablasının ayırma performansındaki fark genellikle kafa motorunun gücünde değil, güverte oluk sayısı, strok uzunluğu ve strok frekansı gibi üç parametrenin besleme partikül boyutuyla eşleşip eşleşmemesinde yatmaktadır. Oluk profili ve oluk sayısının uyumsuzluğu, strok uzunluğu ve strok frekansındaki dengesizlik ile birleştiğinde, artıklardaki metal kaybını yüzde 6 ila 12 oranında artıracak, konsantre zenginleştirme oranını büyük ölçüde azaltacak ve tek ünite verimini yüzde 10'dan fazla azaltacaktır.
Bu tür kayıplar ekipman arızası olarak görülmez. Aylık metal bilançosunda sürekli olarak yazıyor.
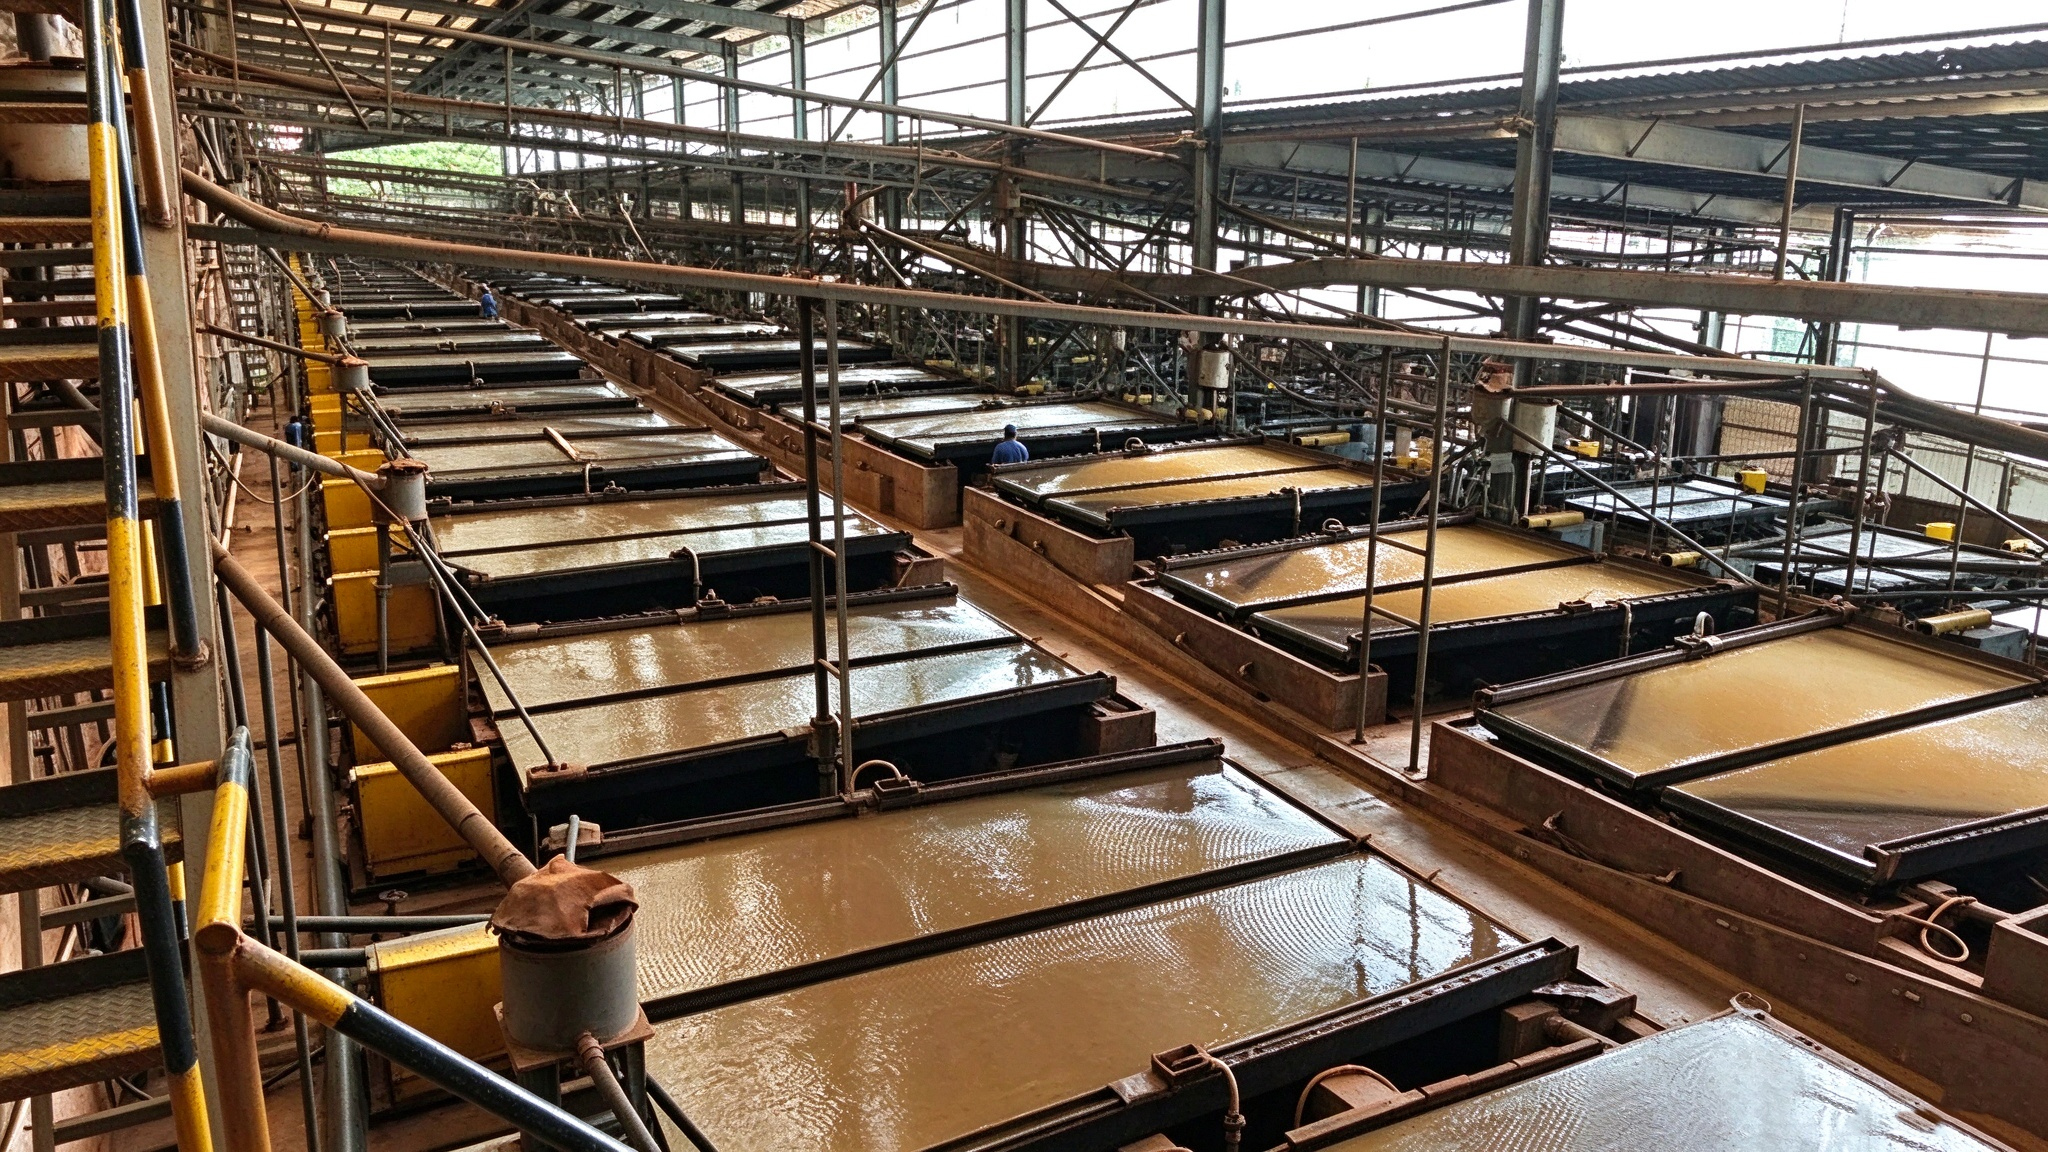
Operatörler, strok uzunluğunu ve strok sıklığını tekrar tekrar ayarlayarak kafa hareket kutusuna odaklanma eğilimindedir, ancak güverte oluk profilinin besleme partikül boyutuyla eşleşip eşleşmediğini nadiren kontrol eder. Güverte, sarsma tablasının fiziksel ayırma arayüzüdür ve oluk sayısı, hamurun gevşeme koşullarını ve tabakalaşma koşullarını belirler. Oluk profili uyumsuz olduğunda, ince kafa ayarı bile yalnızca yanlış arayüzde yerel optimizasyondur.
Sarsma tablasının ayırma performansı üç kontrol noktasıyla belirlenir: parçacık boyutuna uygun güverte oluk sayısı, strok uzunluğu ve strok frekansının eşleştirilmesi ve eğim ve yıkama suyunun koordineli yardımı. Bu üçünün birincil ve ikincil ilişkisi vardır. Oluk sayısı yanlışsa son ikisi ne kadar doğru ayarlansa da telafi edemez.
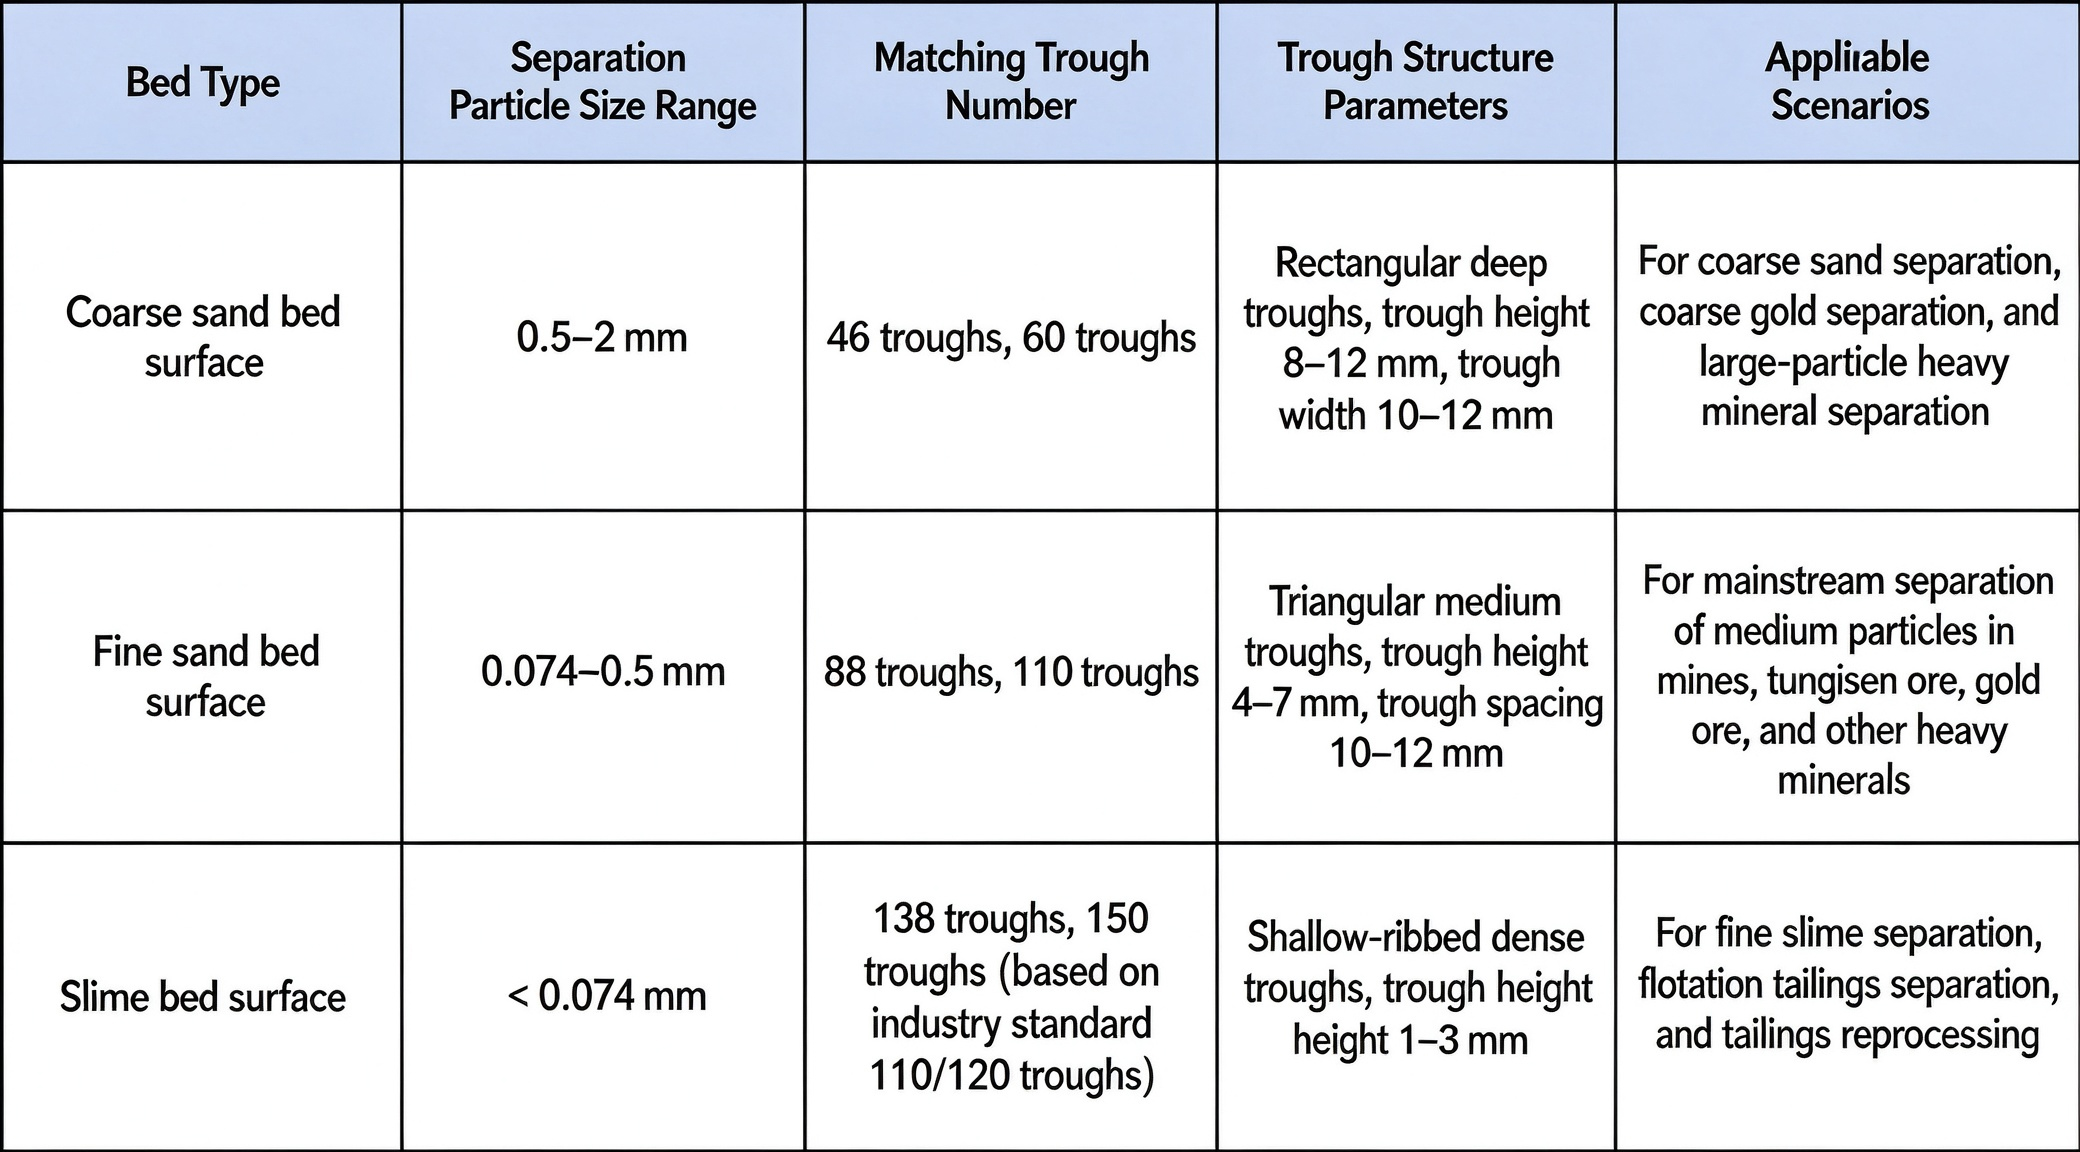
Birleşik endüstri kuralı tek bir cümledir: iri parçacıklar geniş oluklar ve daha az oluk kullanır, ince parçacıklar ise dar oluklar ve yoğun oluklar kullanır. 0,5 ila 2 mm arasındaki kaba kumda 46/60 genişliğinde oluklar kullanılır. 0,074 ila 0,5 mm arasındaki ince kumda 88/110 orta yoğunlukta oluklar kullanılır. 0,074 mm'den küçük balçıkta 138/150 yüksek yoğunluklu oluklar kullanılır.
Oluk profil numaraları farklı üreticiler tarafından farklı şekilde adlandırılmaktadır ve aynı numaralı profilin oluk aralıkları da farklı olabilir. Özel özellikler ekipmanın teknik parametre tablosuna tabidir.
Uyumsuzluğun maliyeti doğrudandır. Kaba kum yanlışlıkla 120/138 gibi yoğun bir oluk kullanıyorsa, oluk aralığı çok küçüktür, kaba parçacıklar oyukları tıkar, cevher tabakası gevşeyemez ve tabakalaşamaz, atıklardaki metal kaybı yüzde 8 ila 12 oranında artar, sarsma tablası tablasında kum sık sık birikir ve makinenin temizlik için vardiya başına birkaç kez durdurulması gerekir. İnce balçık yanlışlıkla 46/60 gibi seyrek bir oluk kullanırsa, geniş oluklar güçlü türbülans oluşturur, ince ağır mineraller enine su akışıyla doğrudan atıklara yıkanır, ince parçacık geri kazanımı yüzde 10'dan fazla düşer, güvertede net bir üç bölge sınırı görülemez ve operatörler yalnızca kör ayarlamalar yapabilir.
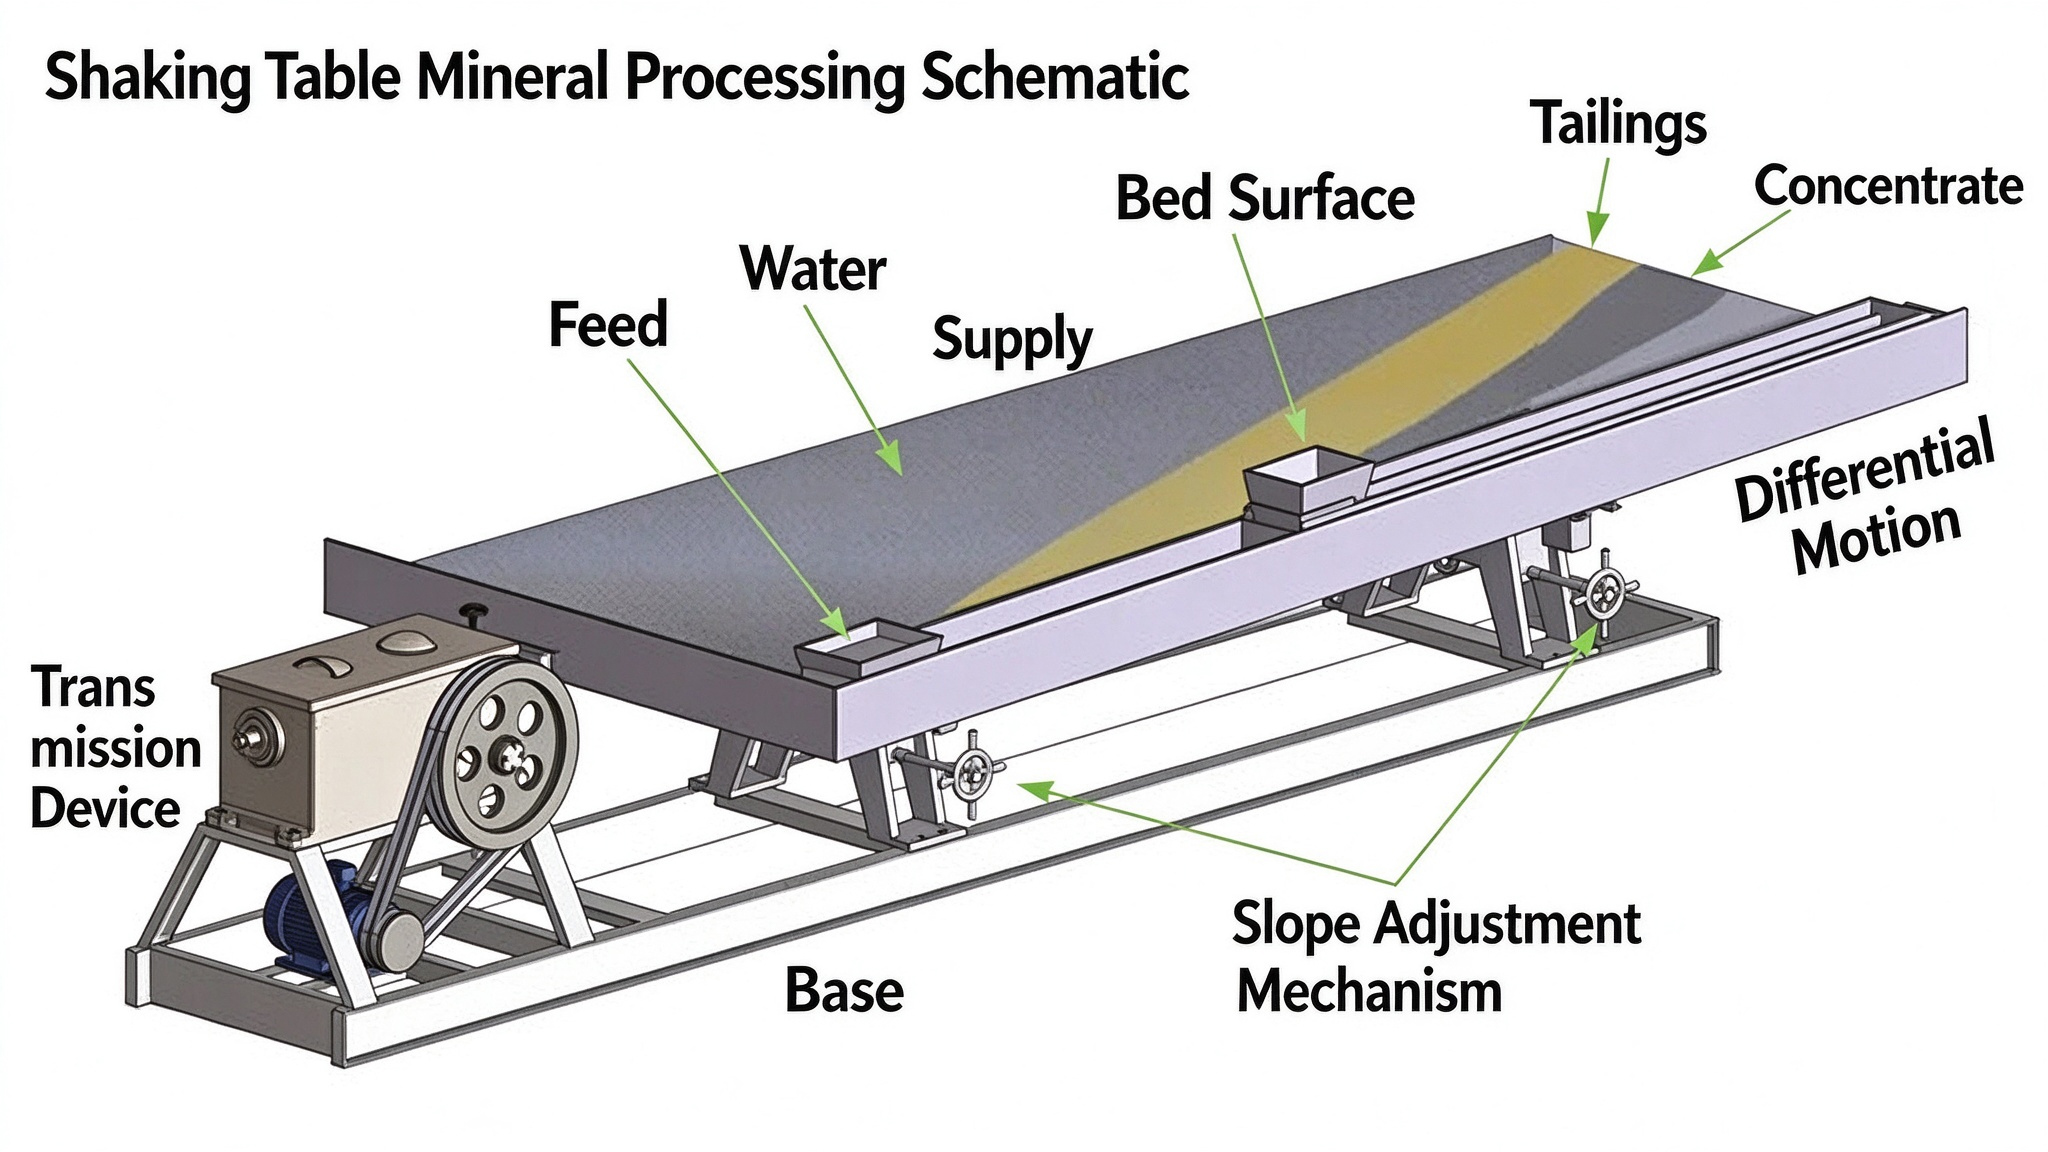
Strok uzunluğu, tablanın milimetre cinsinden tek ileri geri hareketini ifade eder. Vuruş frekansı, dakikadaki vuruş cinsinden, dakika başına ileri geri hareketlerin sayısını ifade eder. Eşleştirme prensibi: İri parçacıklar, kalın cevher tabakası ve kaba işlemede büyük strok uzunluğu ve düşük strok frekansı kullanılır. İnce parçacıklar, ince cevher tabakası ve temizlemede küçük strok uzunluğu ve yüksek strok frekansı kullanılır.
Strok uzunluğu cevher tabakasının gevşekliğini kontrol eder. Büyük bir vuruş, güçlü bir eylemsizlik etkisi yaratır, ağır iri parçacıklı cevher katmanını iterek açar ve hafif ve ağır minerallerin dikey katmanlaşmasını tamamlar. İnce parçacıkların öz ağırlığı küçüktür ve büyük bir darbe, parçacıkların düzensiz bir şekilde yuvarlanmasına ve oluşan ayırma bölgelerinin tahrip olmasına neden olur. Strok frekansı uzunlamasına taşıma verimliliğini kontrol eder. Büyük hareket mesafesine sahip düşük frekans, kaba kuma kinetik enerji verir ve onu atık ucuna doğru ileri doğru iter. Küçük genlikli yüksek frekans ve kararlı titreşim, ince parçacıkların konsantre uca doğru yavaş yavaş zenginleşmesine olanak tanır.
Tek bir cümleyle özetlemek gerekirse: vuruş uzunluğu ayırmayı kontrol eder ve vuruş sıklığı aktarımı kontrol eder. Yalnızca birini ayarlamak, tek ayak üzerinde yürümeye benzer.
Kaba kum sınıfı, 46/60 oluklu güverte: strok uzunluğu 18 ila 22 mm, strok frekansı dakikada 220 ila 260 strok, enine eğim 3 ila 4,5 derece, besleme hamuru yoğunluğu yüzde 25 ila 30. Kaba kasiterit, plaser altın ve kaba tungsten cevherinin kaba işlenmesi için uygundur.
İnce kum sınıfı, 88/110 oluklu güverte: strok uzunluğu 11 ila 16 mm, strok frekansı dakikada 270 ila 320 strok, enine eğim 1,5 ila 3,5 derece, besleme hamuru yoğunluğu yüzde 20 ila 25. Bakır, kurşun çinko ve tungsten kalayda geleneksel kaba işleme ve temizleme için uygun olup, verimi ve ayırma doğruluğunu dengeler. Madenlerde en yaygın kullanılan sınıftır.
Slime sınıfı, 138/150 oluklu güverte: strok uzunluğu 8 ila 12 mm, üst sınır 12 mm'de tutuldu, çünkü bu ince slime bunun üzerinde yuvarlanır ve kaybolur. Strok frekansı Dakikada 330 ila 380 vuruş, sarsma tablasının taşıma talebini karşılamaya yeterlidir. Frekansın arttırılması yalnızca aşınmayı daha da kötüleştirir ve iyileşme artık iyileşmez. Enine eğim 1 ila 2 derece, yem hamuru yoğunluğu yüzde 15 ila 20. Taşma balçıklarının öğütülmesi ve yüzdürme artıklarının süpürülmesi için uygundur.
Yukarıdakiler endüstride yaygın olarak kullanılan çalışma koşulu referans değerleridir. Farklı cevher yoğunluğu, serbestleşme boyutu ve zayıflama derecesi için sarsma tablasının optimal değerleri değişecektir. Fiili devreye almadan önce, tesisin cevher numunesi ile test ayarlaması yapıldıktan sonra değerlerin belirlenmesi tavsiye edilir.
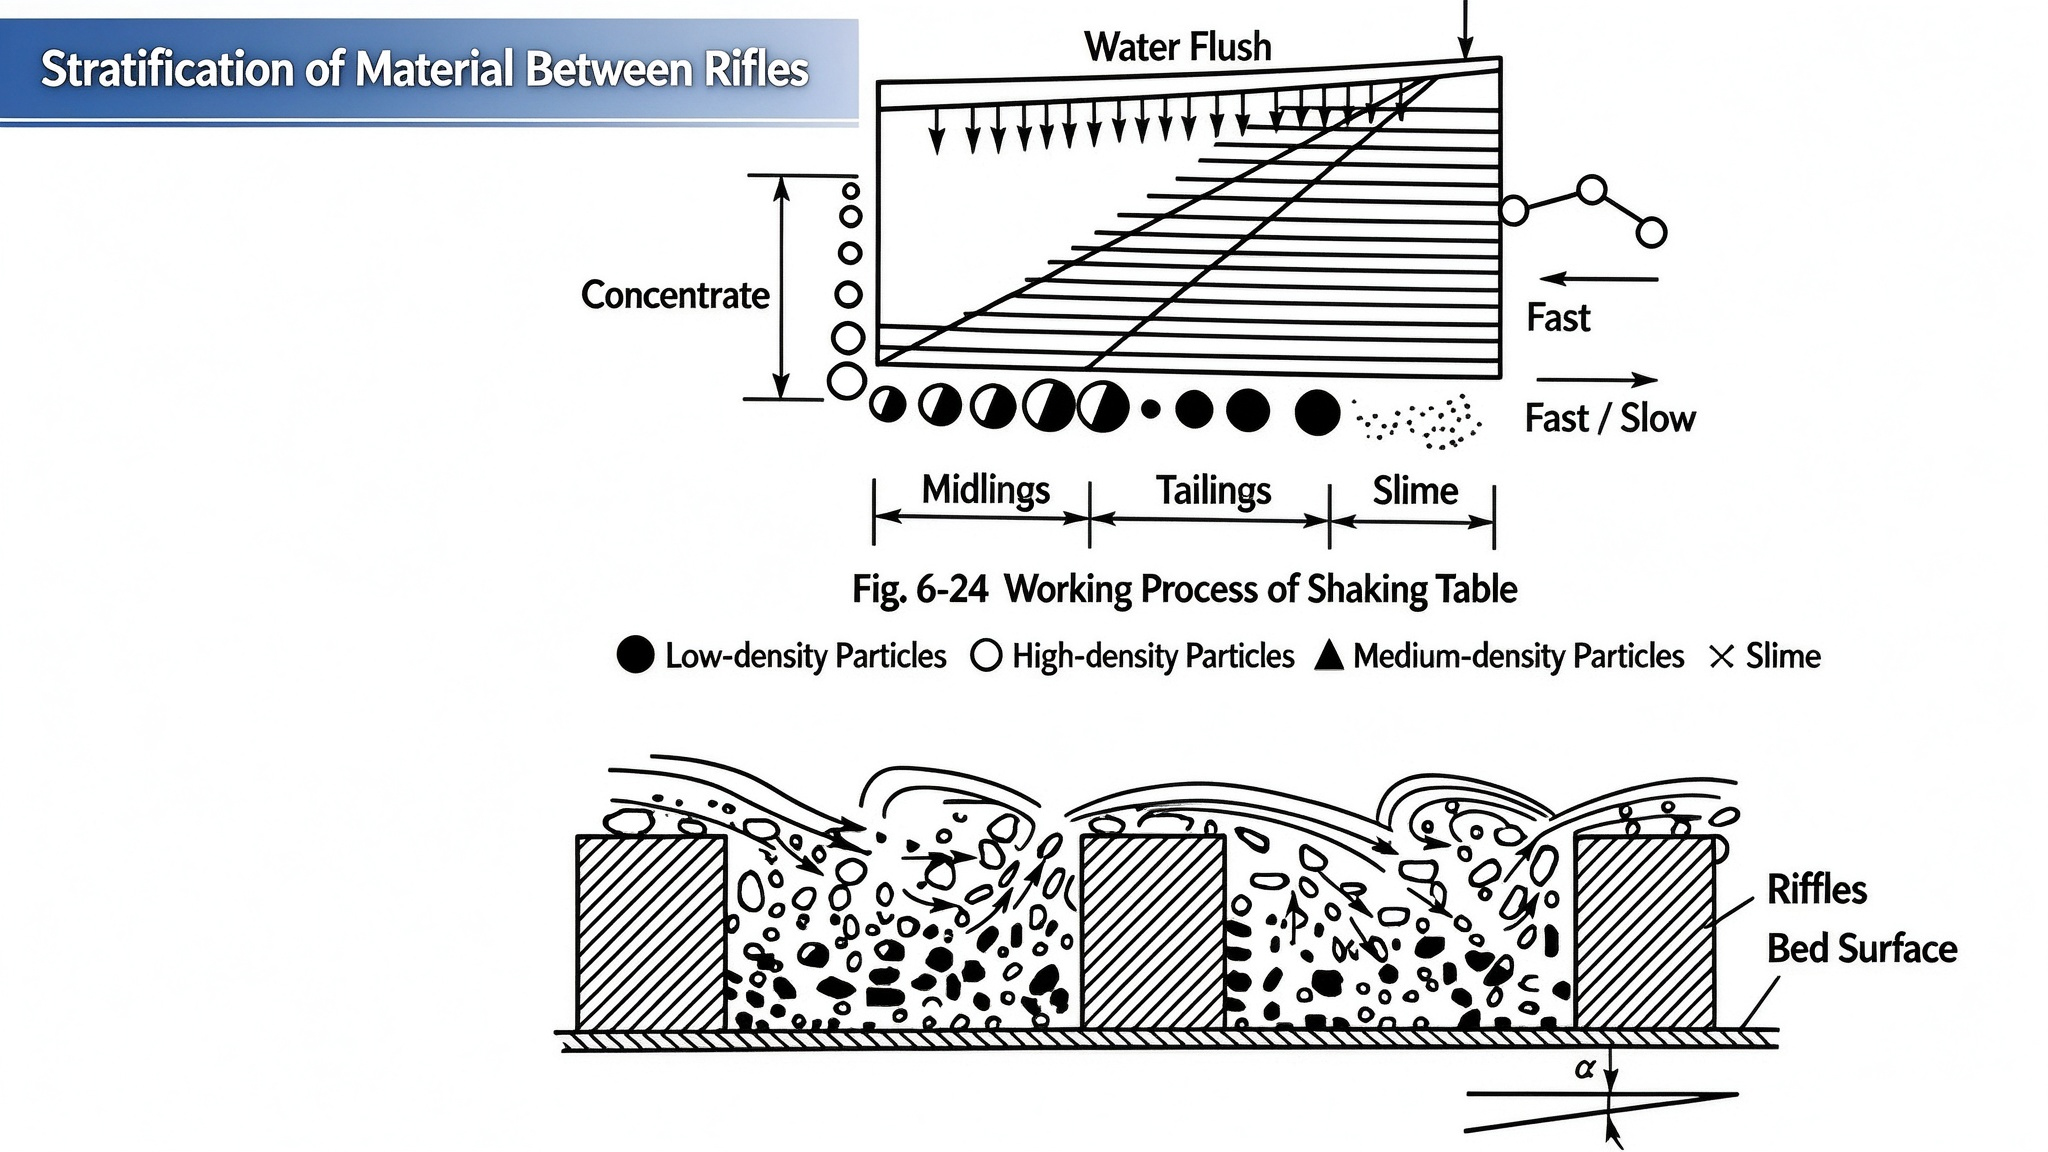
Güverte ayırma bölgeleri, madencilik sarsma tablasının en sezgisel geri bildirim aracıdır. Konsantre bölge genişliği, renk derinliği, orta seviye bölgesinin temiz olup olmadığı ve atık ucunda ağır minerallerin kalıp kalmadığı, mevcut ayarların doğru olup olmadığını bir parametre tablosundan daha iyi açıklayan görsel sinyallerdir. Devreye alma sırası üç adımda sabitlenir: ilk önce parçacık boyutuna göre doğru oluk sayımını seçin, ardından o parçacık boyutu sınıfı için temel strok uzunluğunu ve strok frekansını ayarlayın ve son olarak küçük ince ayarlar için ayırma bölgelerini gözlemleyin. Sıra tersine dönerse, yanlış arayüzde tekrarlanan deneme yanılma olur.
Atıklarda kaba parçacık kaybı ve dar konsantre bölgesi: gevşemeyi ve katmanlaşmayı güçlendirmek için strok uzunluğunu 2 ila 3 mm artırın, şiddetli sıçramayı önlemek için strok sıklığını dakikada 10 ila 15 strok kadar azaltın ve oluk profilini kontrol edin. Kaba parçacık operasyonlarında 88 veya üzeri yoğun oluklar kullanılmamalıdır.
İnce balçık net bir ayırma bölgesine sahip değildir ve bir bütün olarak atıklara karışır: türbülansı zayıflatmak için vuruş uzunluğunu 2 ila 3 mm azaltın, ince parçacıkları stabil bir şekilde taşımak için vuruş sıklığını dakikada 30 ila 40 vuruş kadar artırın, 110 veya daha fazla oluklu bir balçık güvertesine değiştirin ve enine yıkama suyunu orta derecede azaltın.
Güvertede kum birikir ve besleme ucunda malzeme durgunlaşır: kaba kum koşulları için strok uzunluğunu artırın ve enine eğimi hafifçe azaltın. İnce balçık durumları için strok sıklığını artırın ve yıkama suyu ekleyin. Temel olarak birincil neden, kaba kumun yanlışlıkla ince kum yoğun bir oluk kullanmasıdır.
Konsantre kalitesi düşük ve orta kısımlar bölgesi çok geniş: vuruş uzunluğunu azaltın, vuruş sıklığını artırın, enine eğimi hafifçe artırın, konsantre zenginleştirme bölgesi genişliğini sıkıştırın ve gangın zamanla orta kısımlara ve artıklara girmesine izin verin.
Dört senaryonun ortak noktası: Sarsma tablası semptomlarının tabliyede ortaya çıkması, ancak temel nedenin çoğunlukla oluk profilinde olması. Parametreleri ayarlamadan önce, öncelikle tabla modelinin besleme parçacık boyutuyla eşleşip eşleşmediğini kontrol edin. Bu, büyük miktarda etkisiz deneme ayarlamasından tasarruf sağlayabilir.
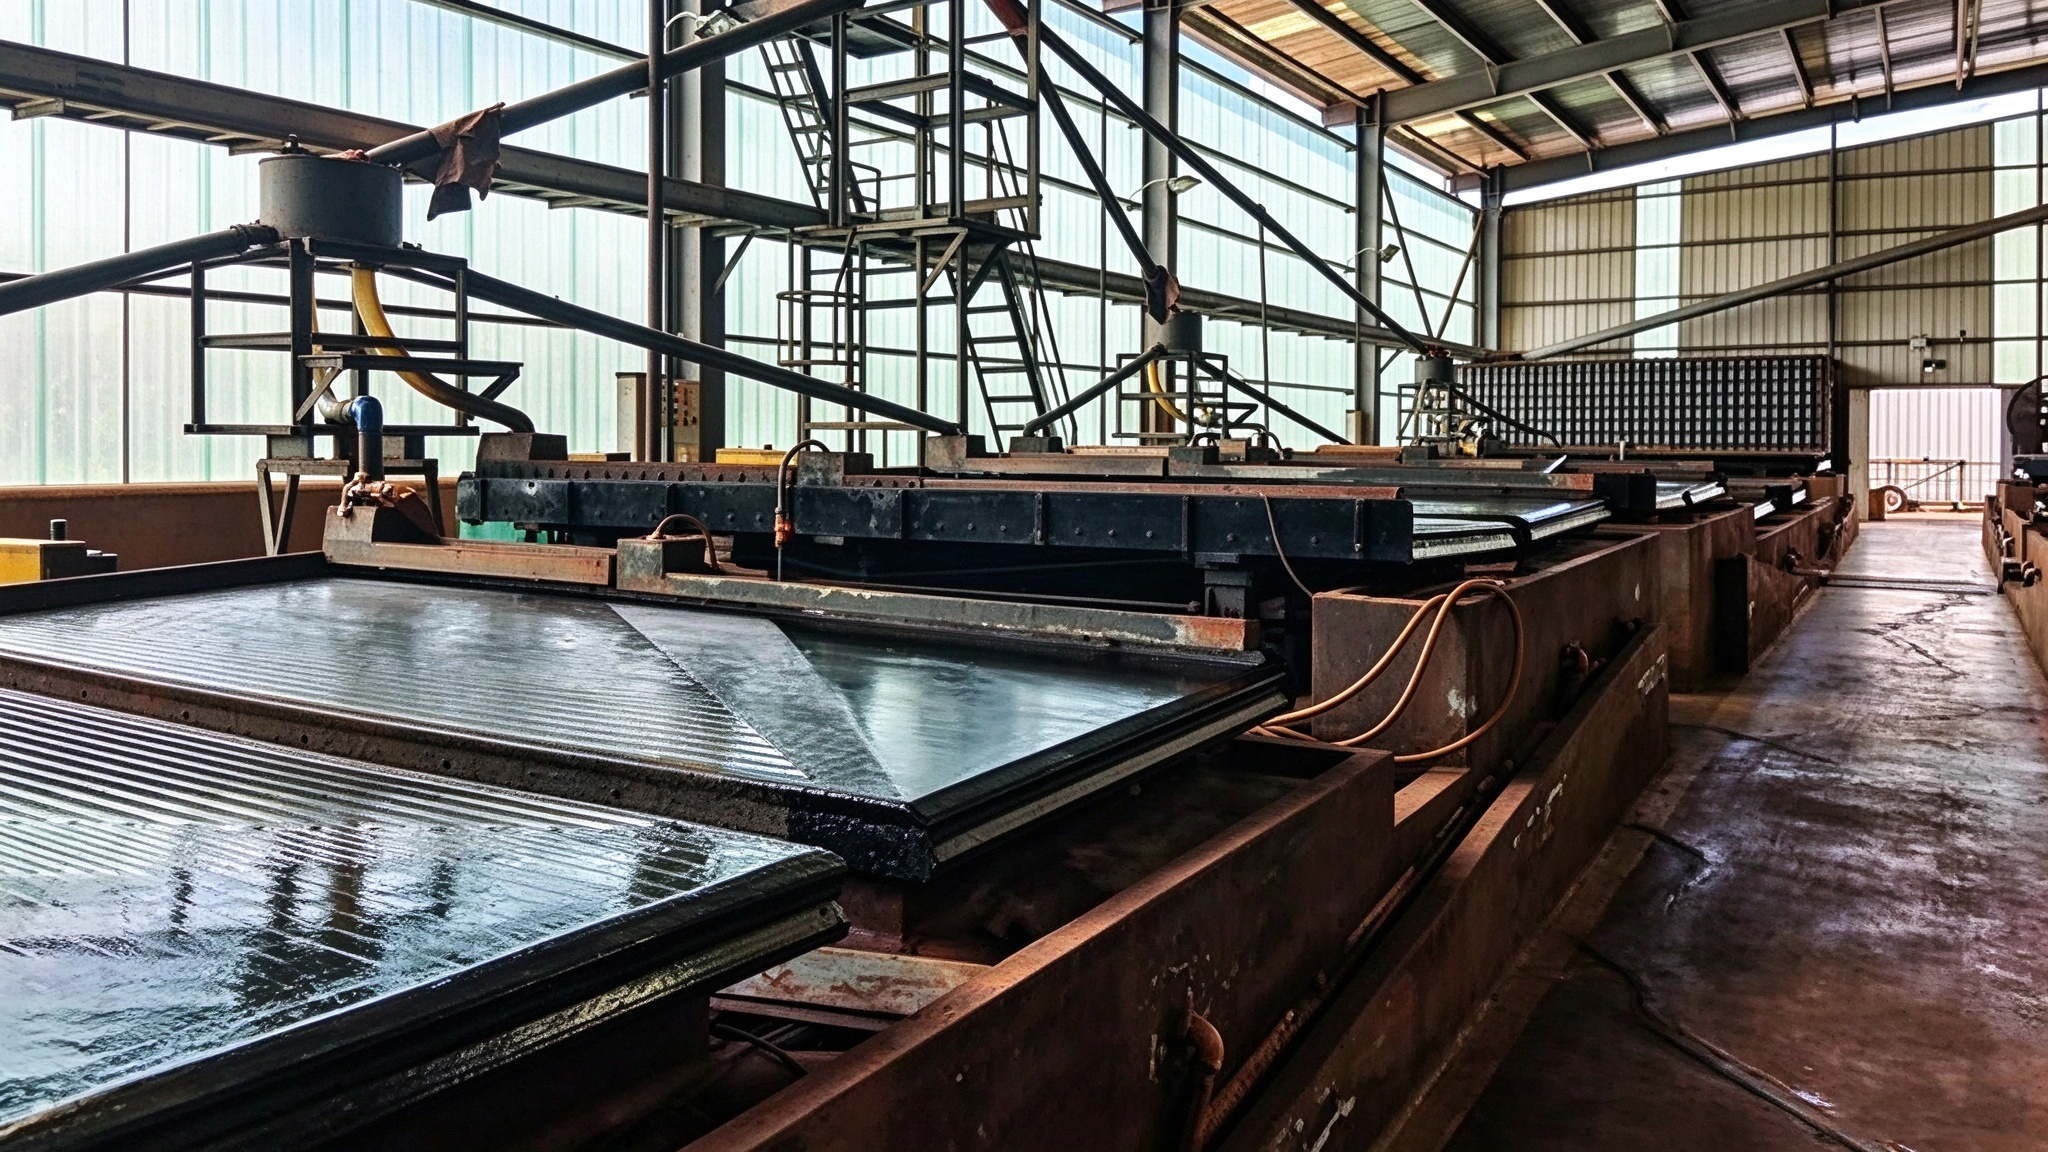
Madencilik sarsma tablasının geri kazanım oranı, tek bir parametrenin uç değerine bağlı değildir, ancak üç parametrenin karşılıklı eşleşmesine dayanır: parçacık boyutu, oluk sayısıyla eşleşir, oluk sayısı, strok uzunluğu ve strok frekansıyla eşleşir ve eğim ve yıkama suyu, yardımcı ince ayar için kullanılır. Bu üç kontrol noktası sırayla takip edilirse, atıklardaki metal kaybının neden olduğu yüzde 6 ila 12'lik geri kazanım açığının çoğu sahada telafi edilebilir.
Sarsma tablanız hangi cevher türlerini ayırıyor? Şu anda hangi güverte oluk sayısı sınıfını kullanıyorsunuz? Günlük strok uzunluğu ve strok frekansı hangi aralıkta kontrol ediliyor? Bu üç bilgiyi yorumlara bırakın; biz de bunlara dayalı olarak hedeflenen sarsma tablası parametre optimizasyonu önerileri sunabiliriz.


İlgili kişi

Talep Gönder
ÜRÜN KATEGORİLERİ
Bizi takip edin
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.